Тиски для сварки
Вид
Сортировать по:
Показать:





Империя Инструмента
| пн - пт | 10:00 — 20:00 |
| сб - вс | 10:00 — 18:00 |
Тиски для сварки фиксируют металлические детали перед прихваткой и соединением швом. Их используют при изготовлении рам, кронштейнов и небольших конструкций, когда требуется удерживать заготовки в заданном положении. Рабочие губки и основание выполнены из материалов, рассчитанных на условия металлообработки. Изделия отличаются типом захвата, шириной раскрытия, способом установки и доступом к зоне сварки.
Рабочий механизм прижимает деталь к опорной поверхности, препятствуя смещению при прихватке. В зависимости от исполнения зажим может удерживать одну заготовку либо пару элементов под определенным углом. Открытая конструкция облегчает подвод горелки или электрода к соединению. Положение губок имеет значение: если они перекрывают место будущего шва, деталь приходится переставлять между операциями.
Сварочная оснастка подвергается воздействию брызг расплавленного металла и нагретых деталей. Поэтому на рабочих поверхностях предпочтительны прочные металлические элементы, с которых можно удалить загрязнения после остывания. В некоторых конструкциях предусмотрены угловые опоры, отдельные винты или поворотные части. Их наличие зависит от того, какие соединения планируется удерживать. Для сварки небольших рам полезен зажим, который не закрывает наружную сторону угла. Можно выполнить короткую прихватку, проверить положение деталей и продолжить работу без перестановки оснастки.
Тиски подбирают по форме заготовок, требуемому углу сборки и месту расположения шва. Для профильных труб важны устойчивые опоры, для листовых деталей - ширина рабочей губки и возможность фиксации без изгиба. Проверяют, достаточно ли пространства вокруг соединения для сварочного инструмента. Если предусмотрено крепление к столу, его размеры сопоставляют с отверстиями на рабочей поверхности. Основные параметры:
Остывшие брызги металла удаляют с контактных поверхностей подходящим инструментом, не повреждая геометрию губок. Винтовые части и направляющие очищают от пыли и продуктов сварки. Если зажим используется для соединений под углом, периодически проверяют положение опор и состояние фиксаторов. Подвижные детали не должны заклинивать из-за налипших частиц металла. При обслуживании проверяют:
Во время сварочной сборки важно не только закрепить детали, но и оставить доступ к участкам будущего шва. После первичных прихваток положение элементов сверяют с размерами конструкции и при необходимости корректируют. Тиски располагают вне зоны прямого попадания брызг, насколько позволяет форма изделия. По завершении работы механизмы очищают после остывания металла, а зажимные винты оставляют без усилия.
Цепные тиски RIDGID 461 предназначены для сварки прямых труб диаметром 15 - 200 мм (1/2" - 8"). Ц.....
60 900 р.
Цепные тиски для сварки врезок RIDGID 462 предназначены для сварки труб диаметром 15 - 300 мм (1/2" .....
94 395 р.
Цепные тиски для сварки фланцев RIDGID 464 предназначены для сварки труб диаметром 65 - 200 мм (2 1/.....
156 345 р.
Цепные тиски для сварки отводов RIDGID 463 предназначены для сварки труб диаметром 65 - 200 мм (2 1/.....
75 075 р.
Тиски прямоугольные PROMA 35/80 используются для фиксации угловых заготовок при обработке на сверлил.....
5 963 р.
Тиски прямоугольные PROMA 60/110 монтируются на рабочий стол металлообрабатывающих станков для зажим.....
10 057 р.
Струбцины легко устанавливаются на рабочем столе, сварочном стапеле, станине сверлильного или другог.....
Цена по запросу
Струбцина легко устанавливается на рабочем столе, сварочном стапеле, станине сверлильного или другог.....
5 684 р.
Угловые зажимы помогают в работе с металлическими и неметаллическими трубами, если требуется провест.....
7 600 р.
Специальные приспособления для эффективной фиксации металлических и иных видов продольных труб. Пред.....
4 750 р.
Быстро установить, выровнять, отцентровать трубу от 2 до 6 дюймов помогут быстродействующие центра.....
64 050 р.
Тиски для сварки фиксируют металлические детали перед прихваткой и соединением швом. Их используют при изготовлении рам, кронштейнов и небольших конструкций, когда требуется удерживать заготовки в заданном положении. Рабочие губки и основание выполнены из материалов, рассчитанных на условия металлообработки. Изделия отличаются типом захвата, шириной раскрытия, способом установки и доступом к зоне сварки.
Рабочий механизм прижимает деталь к опорной поверхности, препятствуя смещению при прихватке. В зависимости от исполнения зажим может удерживать одну заготовку либо пару элементов под определенным углом. Открытая конструкция облегчает подвод горелки или электрода к соединению. Положение губок имеет значение: если они перекрывают место будущего шва, деталь приходится переставлять между операциями.
Сварочная оснастка подвергается воздействию брызг расплавленного металла и нагретых деталей. Поэтому на рабочих поверхностях предпочтительны прочные металлические элементы, с которых можно удалить загрязнения после остывания. В некоторых конструкциях предусмотрены угловые опоры, отдельные винты или поворотные части. Их наличие зависит от того, какие соединения планируется удерживать. Для сварки небольших рам полезен зажим, который не закрывает наружную сторону угла. Можно выполнить короткую прихватку, проверить положение деталей и продолжить работу без перестановки оснастки.
Тиски подбирают по форме заготовок, требуемому углу сборки и месту расположения шва. Для профильных труб важны устойчивые опоры, для листовых деталей - ширина рабочей губки и возможность фиксации без изгиба. Проверяют, достаточно ли пространства вокруг соединения для сварочного инструмента. Если предусмотрено крепление к столу, его размеры сопоставляют с отверстиями на рабочей поверхности. Основные параметры:
Остывшие брызги металла удаляют с контактных поверхностей подходящим инструментом, не повреждая геометрию губок. Винтовые части и направляющие очищают от пыли и продуктов сварки. Если зажим используется для соединений под углом, периодически проверяют положение опор и состояние фиксаторов. Подвижные детали не должны заклинивать из-за налипших частиц металла. При обслуживании проверяют:
Во время сварочной сборки важно не только закрепить детали, но и оставить доступ к участкам будущего шва. После первичных прихваток положение элементов сверяют с размерами конструкции и при необходимости корректируют. Тиски располагают вне зоны прямого попадания брызг, насколько позволяет форма изделия. По завершении работы механизмы очищают после остывания металла, а зажимные винты оставляют без усилия.

Цепные тиски RIDGID 461 предназначены для сварки прямых труб диаметром 15 - 200 мм (1/2" - 8"). Ц.....
60 900 р.
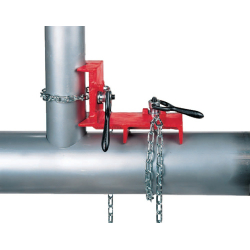
Цепные тиски для сварки врезок RIDGID 462 предназначены для сварки труб диаметром 15 - 300 мм (1/2" .....
94 395 р.

Цепные тиски для сварки фланцев RIDGID 464 предназначены для сварки труб диаметром 65 - 200 мм (2 1/.....
156 345 р.

Цепные тиски для сварки отводов RIDGID 463 предназначены для сварки труб диаметром 65 - 200 мм (2 1/.....
75 075 р.
Тиски для сварки фиксируют металлические детали перед прихваткой и соединением швом. Их используют при изготовлении рам, кронштейнов и небольших конструкций, когда требуется удерживать заготовки в заданном положении. Рабочие губки и основание выполнены из материалов, рассчитанных на условия металлообработки. Изделия отличаются типом захвата, шириной раскрытия, способом установки и доступом к зоне сварки.
Рабочий механизм прижимает деталь к опорной поверхности, препятствуя смещению при прихватке. В зависимости от исполнения зажим может удерживать одну заготовку либо пару элементов под определенным углом. Открытая конструкция облегчает подвод горелки или электрода к соединению. Положение губок имеет значение: если они перекрывают место будущего шва, деталь приходится переставлять между операциями.
Сварочная оснастка подвергается воздействию брызг расплавленного металла и нагретых деталей. Поэтому на рабочих поверхностях предпочтительны прочные металлические элементы, с которых можно удалить загрязнения после остывания. В некоторых конструкциях предусмотрены угловые опоры, отдельные винты или поворотные части. Их наличие зависит от того, какие соединения планируется удерживать. Для сварки небольших рам полезен зажим, который не закрывает наружную сторону угла. Можно выполнить короткую прихватку, проверить положение деталей и продолжить работу без перестановки оснастки.
Тиски подбирают по форме заготовок, требуемому углу сборки и месту расположения шва. Для профильных труб важны устойчивые опоры, для листовых деталей - ширина рабочей губки и возможность фиксации без изгиба. Проверяют, достаточно ли пространства вокруг соединения для сварочного инструмента. Если предусмотрено крепление к столу, его размеры сопоставляют с отверстиями на рабочей поверхности. Основные параметры:
Остывшие брызги металла удаляют с контактных поверхностей подходящим инструментом, не повреждая геометрию губок. Винтовые части и направляющие очищают от пыли и продуктов сварки. Если зажим используется для соединений под углом, периодически проверяют положение опор и состояние фиксаторов. Подвижные детали не должны заклинивать из-за налипших частиц металла. При обслуживании проверяют:
Во время сварочной сборки важно не только закрепить детали, но и оставить доступ к участкам будущего шва. После первичных прихваток положение элементов сверяют с размерами конструкции и при необходимости корректируют. Тиски располагают вне зоны прямого попадания брызг, насколько позволяет форма изделия. По завершении работы механизмы очищают после остывания металла, а зажимные винты оставляют без усилия.










 Империя Инструмента
Используя сайт, вы соглашаетесь на обработку данных в Cookies для корректной работы сайта, вашей персонализации и других целей, предусмотренных Политикой конфиденциальности.