Империя Инструмента
Каталог товаров
- Все для сада и дачи
- Садовый аккумуляторный инструмент
- Стартовый набор Einhell в подарок
- Аэраторы (вертикуттеры) и скарификаторы
- Газонокосилки
- Цепные пилы
- Триммеры
- Мотокультиваторы и мотоблоки
- Высоторезы
- Воздуходувы и садовые пылесосы
- Генераторы для дачи
- Измельчители
- Опрыскиватели и распылители
- Мотоножницы для живой изгороди
- Садовые тракторы
- Подметальные машины для сада и дачи
- Снегоуборщики
- Дровоколы
- Двигатели для садовой техники
- Инструменты для работы в саду
- Вилы
- Грабли
- Инструменты для балконов и террас
- Комбисистемы для работы в саду
- Лопаты для работы в саду
- Ножницы для работы в саду
- Разбрасыватели-сеялки
- Садовые валики
- Садовые ножницы для живой изгороди
- Садовые пилы
- Ручной инструмент для работы в саду
- Секаторы и многоцелевые ножницы для работы в саду
- Садовые ведра и корзины
- Инструменты для работы в лесу
- Райдеры
- Зимний инвентарь
- Мультисистемы
- Мотобуксировщики
- Средства индивидуальной защиты
- Принадлежности для сада и дачи
- Принадлежности для садовых измельчителей
- Принадлежности для мотоблоков
- Принадлежности для цепных пил
- Аккумуляторы и зарядные устройства
- Диски для кусторезов
- Инструменты для ухода за режущей гарнитурой
- Канистры
- Козлы
- Пильные цепи
- Пильные шины
- Принадлежности для аккумуляторных ножниц
- Принадлежности для вертикуттеров
- Принадлежности для воздуходувов
- Принадлежности для газонокосилок
- Принадлежности для дровоколов
- Принадлежности для культиваторов
- Принадлежности для опрыскивателей
- Принадлежности для подметальных машин
- Принадлежности для райдеров
- Принадлежности для роботов-газонокосилок
- Принадлежности для сенокосилок
- Принадлежности для скарификаторов
- Принадлежности для снегоуборщиков
- Принадлежности для тракторов
- Принадлежности для триммеров
- Пусковые устройства
- Смазочные средства
- Садовые ограждения
- Удлинители на катушках
- Садовые тележки и транспортеры
- Полив
- Садовые души и умывальники
- Садовые пруды
- Тенты и шатры
- Скамейки, качели и мангалы
- Сувенирная продукция
- Инструмент
- Аккумуляторный инструмент
- Зарядные устройства
- Аккумуляторы для инструмента
- Болгарки/УШМ аккумуляторные
- Винтоверты аккумуляторные
- Гайковерты аккумуляторные
- Гвоздезабиватели аккумуляторные
- Дрели аккумуляторные
- Дрели-шуруповерты аккумуляторные
- Заклепочники аккумуляторные
- Кабелерезы аккумуляторные
- Клеевые пистолеты аккумуляторные
- Краскопульты аккумуляторные
- Лобзики аккумуляторные
- Наборы аккумуляторного инструмента
- Ножницы аккумуляторные
- Отвертки аккумуляторные
- Перфораторы аккумуляторные
- Пилы аккумуляторные
- Полировальные машины аккумуляторные
- Пробойники аккумуляторные
- Пылеудаляющие аппараты аккумуляторные
- Радиоприемники аккумуляторные
- Реноваторы / многофункциональные инструменты аккумуляторные
- Рубанки аккумуляторные
- Специализированный аккумуляторный инструмент
- Степлеры аккумуляторные
- Труборезы аккумуляторные
- Фены аккумуляторные
- Фонари аккумуляторные
- Фрезеры аккумуляторные
- Шлифовальные машины аккумуляторные
- Шприцы для смазки аккумуляторные
- Шуруповерты для гипсокартона аккумуляторные
- Пневмоинструмент
- Гайколомы
- Пистолеты
- Болгарки/УШМ
- Винтоверты
- Гайковерты
- Граверы
- Дрели
- Дрели-шуруповерты
- Заклепочники
- Краскопульты
- Лобзики
- Миксеры
- Наборы инструментов
- Ножницы по металлу
- Организация рабочего места
- Отбойные молотки
- Перфораторы
- Пилы
- Пробойники
- Пылеудаляющие аппараты
- Расширительный инструмент
- Реноваторы / многофункциональный инструмент
- Рубанки
- Специализированный инструмент
- Степлеры и гвоздезабиватели
- Точила
- Труборезы и кабелерезы
- Устройства для протяжки кабеля
- Фены
- Фонари
- Фрезеры
- Хранение инструмента
- Шлифовальные и полировальные машины
- Алмазные шлифмашины и машины для бучардирования
- Вибрационные шлифмашины
- Дельташлифмашины
- Ленточные напильники
- Ленточные шлифмашины
- Полировальные машины
- Прямошлифовальные машины
- Специализированные шлифмашины
- Угловые шлифмашины
- Шлифмашины для стен и потолков
- Эксцентриковые шлифмашины
- Принадлежности для шлифовальных и полировальных машин
- Штроборезы
- Шуруповерты для гипсокартона
- Новогодние наборы
- Аккумуляторный инструмент
- Насосное оборудование
- Циркуляционные насосы
- Скважинные погружные насосы
- Насосные станции
- Колодезные насосы
- Поверхностные насосы
- Дренажные насосы
- Фекальные насосы
- Насосное оборудование для сантехники
- Вертикальные насосы
- Консольно-моноблочные
- Повысительные насосы
- Барабаны высокого давления
- Мотопомпы
- Насосы высокого давления
- Промывочные насосы
- Магистральные насосы
- Насосы для дизельного топлива
- Шкафы управления
- Аксессуары для насосного оборудования
- Коллекторные шкафы
- Ручной инструмент
- Шарнирно-губцевый инструмент
- Штукатурно-отделочный инструмент
- Столярный и слесарный инструмент
- Стеклорезы
- Бородки
- Зенковка труб, инструменты для удаления заусенцев
- Гвоздодеры и ломы
- Зубила, пробойники и керны
- Резаки
- Заклепочники
- Ключи
- Кувалды
- Молотки
- Напильники
- Ножи
- Ножовки
- Отвертки
- Прочистка трубопроводов
- Развальцовки
- Ручной расширительный инструмент
- Резьбонарезной ручной инструмент
- Рубанки
- Скобозабиватели
- Стамески
- Струбцины
- Тиски
- Труборезы
- Ручные ударные винтоверты
- Шлифки
- Шилья
- Диспенсеры
- Диэлектрический инструмент
- Клещи диэлектрические
- Ключи диэлектрические
- Круглогубцы диэлектрические
- Ножи диэлектрические
- Ножницы диэлектрические
- Ножовки диэлектрические
- Отвертки диэлектрические
- Пинцеты диэлектрические
- Плоскогубцы диэлектрические
- Съемники изоляции диэлектрические
- Длинногубцы диэлектрические
- Наборы диэлектрических инструментов
- Электротехнический инструмент
- Наборы ручных инструментов
- Хранение ручного инструмента
- Садовый инструмент
- Комплектующие и расходные материалы
- Наборы термоусадочных трубок
- Экстракторы винтов
- Аксессуары для мультитулов
- Запасные части для ручного инструмента
- Штекеры
- Полотна для ножовок
- Насадки для обжимников
- Насадки для торцевых ключей
- Головки
- Плашки опрессовочные
- Коврики изолирующие
- Принадлежности для отвёрток
- Принадлежности для тисков
- Принадлежности для труборезов
- Удлинители
- Торцовые головки
- Соединители встык
- Колпачки защитные
- Кондукторы
- Изолированные наконечники
- Кабельные муфты
- Медные наконечники
- Термоусадочные трубки
- Стяжки
- Зажимы для СИП
- Климатическая техника
- Тепловое оборудование
- Увлажнители, очистители и мойки воздуха
- Вентиляторы
- Котлы
- Кондиционеры
- Осушители воздуха
- Охладители воздуха
- Принадлежности для систем вентиляциии и кондиционирования
- Коттеджная автоматика
- Промышленная автоматика
- Тепловая автоматика
- Балансировочные клапаны для систем тепло- и холодоснабжения
- Клапаны и электроприводы
- Коллекторы и распределительные узлы
- Контроллеры и диспетчеризация
- Пластинчатые теплообменники
- Радиаторные терморегуляторы и клапаны
- Регуляторы температуры и давления прямого действия
- Трубопроводная арматура
- Учет тепловой энергии
- Холодильная автоматика
- Измерительные приборы
- Плотномеры
- Лазерные приборы
- Пирометры, ИК термометры
- Влагомеры
- Термометры
- Геодезия
- Металлодетекторы
- Анемометры
- Тепловизоры
- Штативы
- Газоанализаторы для контроля качества воздуха
- Электроизмерительные приборы
- Инспекционные камеры
- Уровни и угломеры
- Измерение давления, Манометры
- Рулетки измерительные
- Измерение pH и TPM
- Логгеры
- Детекторы и трассоискатели
- Приборы неразрушающего контроля
- Штангенинструмент
- Микрометры
- Индикаторы часового типа
- Замеры длины
- Поверочные инструменты, калибраторы, эталоны
- Сантехника
- Строительное оборудование
- Грузоподъёмное оборудование
- Желобонакатчики
- Двигатели
- Резьбонарезной строительный инструмент
- Бензобуры (Мотобуры)
- Генераторы
- Оборудование для прочистки канализации
- Траншеекопатели
- Бензорезы
- Оборудование для уплотнения
- Резчики кровли
- Оборудование для бетонирования
- Вышки-туры
- Инструмент для монтажа труб
- Компрессоры
- Абразивоструйное (пескоструйное) оборудование
- Строительные лестницы и стремянки
- Опрессовщики
- Шлифовальные и строгальные машины
- Плиткорезы и камнерезные станки
- Пистолеты для вязки арматуры
- Резчики швов
- Гидронасосные станции
- Сепарация
- Стенорезные машины
- Строительные тачки
- Сварочное оборудование
- Аксессуары для сварки
- Аппараты контактной сварки
- Индукционные нагреватели
- Печи для прокалки электродов
- Приварка шпилек
- Сварка пластика
- Сварочные столы
- Точечная сварка
- Автоматическая сварка под флюсом
- Аргоно-дуговая сварка
- Плазменная резка
- Полуавтоматы
- Сварочные генераторы
- Сварочные инверторы
- Средства защиты
- Сварка пластиковых труб
- Тележки для топпинга
- Принадлежности для строительного оборудования
- Гидравлическое строительное оборудование
- Блок-контейнеры
- Ходули
- Клининговое оборудование
- Расходные материалы
- Для дома и офиса
- Для спорта, туризма и отдыха
- Спорт и фитнес
- Рации
- Видеокамеры
- Видеорегистраторы
- Навигаторы
- Радары
- Авторулевые
- Приборные панели
- Товары для дрессировки собак
- Трансдьюсеры
- Картплоттеры и эхолоты
- Квадрокоптеры
- Металлоискатели
- Мультитулы
- Игрушки для детей
- Скамейки, качели и мангалы
- Тенты и шатры
- Электросамокаты и Электроскутеры
- Лодочные моторы
- Термосы и фляги
- Станки
- Станки для металлообработки
- Желобонакатчики для металлообработки
- Инструмент для обрезки седловин на трубах
- Лазерно-гравировальные станки по металлу
- Магнитные сверлильные станки
- Многофункциональные станки для металлообработки
- Оптоволоконные лазерные станки для резки металла
- Сверлильные станки
- Станки для гибки арматуры
- Станки и оборудование для обработки листового металла
- Радиально-сверлильные станки
- Ручной инструмент для резки металла
- Угловысечные станки
- Ленточно-шлифовальные станки
- Фрезерно-сверлильные станки
- Зачистные станки
- Оборудование для художественной ковки
- Ленточные пилы для металлообработки
- Отрезные дисковые станки по металлу
- Плоскошлифовальные станки
- Прессы
- Станки винторезные
- Станки для резки арматуры
- Токарные станки для металлообработки
- Трубогибы и профилегибы
- Фрезерные станки для металлообработки
- Фаскосниматели
- Шлифовальные станки
- Станки для деревообработки
- Вытяжные установки и системы фильтрации
- Дисковые циркулярные станки
- Калибровально-шлифовальные станки
- Кромкооблицовочные станки
- Круглопалочные станки
- Лазерно-гравировальные станки
- Ленточные пилы для деревообработки
- Лобзиковые станки
- Многофункциональные станки для деревообработки
- Пазовально-долбежные станки
- Панельные пилы
- Покрасочные камеры
- Прессы
- Сверлильно-присадочные станки
- Станки для облицовывания погонажных изделий
- Станки для обработки шпона
- Токарные станки для деревообработки
- Торцовочные станки
- Форматно-раскроечные станки
- Фрезерные станки
- Фуговально-рейсмусовые станки
- Четырехсторонние станки
- Шипорезные станки
- Шлифовальные станки для деревообработки
- Электроэрозионные станки
- Заточные станки
- Клеенаносящие станки
- Оборудование для алмазного бурения
- Оснастка для станков
- Складское оборудование
- Станки для металлообработки
- Электротехническое оборудование
- Портативные принтеры
- Материалы изоляционные
- Кабеленесущие системы
- Опоры, оборудование для ЛЭП
- Приборы световые
- Светильники общего освещения торговых помещений
- Светильники общего освещения производственных помещений
- Светильники общего освещения офисно-административных помещений
- Светильники наружного освещения
- Светильники для общественных и жилых помещений
- Светильники для ЖКХ
- Панели LED
- Освещение аварийное
- Ленты светодиодные
- Лампы светодиодные
- Светильники переносные
- Стабилизаторы напряжения и УБП
- Электрооборудование низкого напряжения
- Электроустановочное оборудование
- Оборудование для автосервиса
- Балансировочные станки
- Вспомогательный инструмент
- Вытяжки выхлопных газов
- Домкраты
- Инфракрасные сушки
- Компрессоры для автосервиса
- Краны
- Кузовное оборудование
- Маслосменное оборудование
- Прессы
- Прочее оборудование
- Пускозарядное оборудование
- Стапели
- Стойки трансмиссионные
- Установки для обслуживания и диагностики топливной аппаратуры
- Гольфкары
- Рации
- Лабораторное оборудование
| пн - пт | 10:00 — 20:00 |
| сб - вс | 10:00 — 18:00 |
Обратный звонок

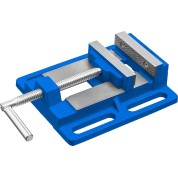
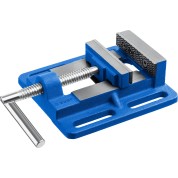

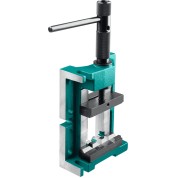

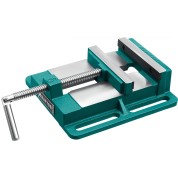


Станочные тиски фиксируют заготовки на столе сверлильного, фрезерного и другого металлообрабатывающего оборудования. Их корпус рассчитан на установку в заданном положении относительно рабочего инструмента. Губки удерживают деталь при подаче и обработке, а основание крепится к станочному столу. Исполнения различаются шириной и высотой губок, ходом винта, точностью направляющих и устройством крепежных пазов.
Особенности
Неподвижная губка задает опорное положение детали, подвижная перемещается по направляющим при вращении ходового винта. В станочных тисках особенно важны плоскостность основания и параллельность контактных поверхностей. Они влияют на расположение заготовки относительно стола и оси инструмента. Некоторые исполнения оснащены поворотной платформой, позволяющей изменять угол установки без перестановки всего корпуса.
Сила зажима должна удерживать деталь при резании, но не деформировать тонкие стенки. Для точного позиционирования используют параллельные подкладки, призмы и подходящие сменные губки. При работе с короткими заготовками учитывают, насколько глубоко их можно установить между губками, не перекрывая доступ фрезе или сверлу. Стружка под основанием может вызвать перекос, поэтому чистота опорной плоскости имеет практическое значение. Высоту подкладок подбирают под заготовку.
На что обратить внимание
Размер тисков соотносят с рабочим полем станка, ходом осей и габаритами обрабатываемых деталей. Для сверлильного стола важны способ крепления и достаточное раскрытие, для фрезерных работ - жесткость, точность и доступ к заготовке со стороны инструмента. Сверяют крепежные пазы с пазами станочного стола. Отдельно оценивают высоту тисков, которая уменьшает доступное рабочее пространство. Основные параметры:
- ширину и высоту рабочих губок;
- максимальное раскрытие;
- габариты и плоскостность основания;
- расположение крепежных отверстий;
- точность и устройство направляющих.
Уход и проверка
Перед установкой с основания удаляют стружку и заусенцы. После обработки очищают направляющие, винт и зоны под подвижной губкой. При работе с охлаждающей жидкостью поверхности протирают и защищают от коррозии средствами, допустимыми для конкретного инструмента. Сменные губки осматривают на повреждения, которые могут изменить положение детали. При обслуживании проверяют:
- чистоту опорной плоскости;
- параллельность и состояние губок;
- ход подвижной части;
- резьбу ходового винта;
- надежность креплений к столу.
Станочные тиски помогают сохранять положение детали относительно режущего инструмента при последовательной обработке. После каждой перестановки корпуса проверяют базирование и надежность крепежа. Для тонких или нестандартных заготовок применяют дополнительные опоры, не допускающие перекоса при затяжке. Хранение на чистой сухой поверхности защищает точные плоскости от повреждений. При длительном перерыве подвижные части оставляют без нагрузки и закрывают от пыли.
Хиты продаж

Поворотные машинные тиски представляют один из вспомогательных элементов оснастки, используемой в ра.....
37 018 р.

Высокоточный инструмент для надёжного фиксирования деталей во время сверлильных работ Преимуществ.....
6 200 р.

Профессиональный станочный инструмент для надёжного закрепления деталей при их механической обработк.....
4 990 р.
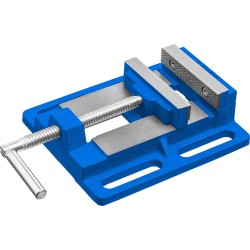
Профессиональный станочный инструмент для надёжного закрепления деталей при их механической обработк.....
3 200 р.
Станочные тиски фиксируют заготовки на столе сверлильного, фрезерного и другого металлообрабатывающего оборудования. Их корпус рассчитан на установку в заданном положении относительно рабочего инструмента. Губки удерживают деталь при подаче и обработке, а основание крепится к станочному столу. Исполнения различаются шириной и высотой губок, ходом винта, точностью направляющих и устройством крепежных пазов.
Особенности
Неподвижная губка задает опорное положение детали, подвижная перемещается по направляющим при вращении ходового винта. В станочных тисках особенно важны плоскостность основания и параллельность контактных поверхностей. Они влияют на расположение заготовки относительно стола и оси инструмента. Некоторые исполнения оснащены поворотной платформой, позволяющей изменять угол установки без перестановки всего корпуса.
Сила зажима должна удерживать деталь при резании, но не деформировать тонкие стенки. Для точного позиционирования используют параллельные подкладки, призмы и подходящие сменные губки. При работе с короткими заготовками учитывают, насколько глубоко их можно установить между губками, не перекрывая доступ фрезе или сверлу. Стружка под основанием может вызвать перекос, поэтому чистота опорной плоскости имеет практическое значение. Высоту подкладок подбирают под заготовку.
На что обратить внимание
Размер тисков соотносят с рабочим полем станка, ходом осей и габаритами обрабатываемых деталей. Для сверлильного стола важны способ крепления и достаточное раскрытие, для фрезерных работ - жесткость, точность и доступ к заготовке со стороны инструмента. Сверяют крепежные пазы с пазами станочного стола. Отдельно оценивают высоту тисков, которая уменьшает доступное рабочее пространство. Основные параметры:
- ширину и высоту рабочих губок;
- максимальное раскрытие;
- габариты и плоскостность основания;
- расположение крепежных отверстий;
- точность и устройство направляющих.
Уход и проверка
Перед установкой с основания удаляют стружку и заусенцы. После обработки очищают направляющие, винт и зоны под подвижной губкой. При работе с охлаждающей жидкостью поверхности протирают и защищают от коррозии средствами, допустимыми для конкретного инструмента. Сменные губки осматривают на повреждения, которые могут изменить положение детали. При обслуживании проверяют:
- чистоту опорной плоскости;
- параллельность и состояние губок;
- ход подвижной части;
- резьбу ходового винта;
- надежность креплений к столу.
Станочные тиски помогают сохранять положение детали относительно режущего инструмента при последовательной обработке. После каждой перестановки корпуса проверяют базирование и надежность крепежа. Для тонких или нестандартных заготовок применяют дополнительные опоры, не допускающие перекоса при затяжке. Хранение на чистой сухой поверхности защищает точные плоскости от повреждений. При длительном перерыве подвижные части оставляют без нагрузки и закрывают от пыли.
Бренды с отдельным размещением










Обратный звонок
Категории
-
Все для сада и дачи
-
Садовый аккумуляторный инструмент
- Стартовый набор Einhell в подарок
-
Аэраторы (вертикуттеры) и скарификаторы
-
Газонокосилки
-
Цепные пилы
-
Триммеры
-
Мотокультиваторы и мотоблоки
-
Высоторезы
-
Воздуходувы и садовые пылесосы
-
Генераторы для дачи
-
Измельчители
-
Опрыскиватели и распылители
-
Мотоножницы для живой изгороди
-
Садовые тракторы
- Подметальные машины для сада и дачи
-
Снегоуборщики
-
Дровоколы
- Двигатели для садовой техники
-
Инструменты для работы в саду
- Вилы
- Грабли
- Инструменты для балконов и террас
- Комбисистемы для работы в саду
- Лопаты для работы в саду
- Ножницы для работы в саду
- Разбрасыватели-сеялки
- Садовые валики
- Садовые ножницы для живой изгороди
- Садовые пилы
- Ручной инструмент для работы в саду
- Секаторы и многоцелевые ножницы для работы в саду
- Садовые ведра и корзины
-
Инструменты для работы в лесу
-
Райдеры
- Зимний инвентарь
- Мультисистемы
- Мотобуксировщики
-
Средства индивидуальной защиты
-
Принадлежности для сада и дачи
- Принадлежности для садовых измельчителей
- Принадлежности для мотоблоков
- Принадлежности для цепных пил
- Аккумуляторы и зарядные устройства
- Диски для кусторезов
- Инструменты для ухода за режущей гарнитурой
- Канистры
- Козлы
- Пильные цепи
- Пильные шины
- Принадлежности для аккумуляторных ножниц
- Принадлежности для вертикуттеров
- Принадлежности для воздуходувов
- Принадлежности для газонокосилок
- Принадлежности для дровоколов
- Принадлежности для культиваторов
- Принадлежности для опрыскивателей
- Принадлежности для подметальных машин
- Принадлежности для райдеров
- Принадлежности для роботов-газонокосилок
- Принадлежности для сенокосилок
- Принадлежности для скарификаторов
- Принадлежности для снегоуборщиков
- Принадлежности для тракторов
- Принадлежности для триммеров
- Пусковые устройства
- Смазочные средства
- Садовые ограждения
- Удлинители на катушках
- Садовые тележки и транспортеры
-
Полив
- Садовые души и умывальники
- Садовые пруды
- Тенты и шатры
-
Скамейки, качели и мангалы
- Сувенирная продукция
-
Садовый аккумуляторный инструмент
-
Инструмент
-
Аккумуляторный инструмент
- Зарядные устройства
- Аккумуляторы для инструмента
- Болгарки/УШМ аккумуляторные
- Винтоверты аккумуляторные
- Гайковерты аккумуляторные
- Гвоздезабиватели аккумуляторные
- Дрели аккумуляторные
- Дрели-шуруповерты аккумуляторные
- Заклепочники аккумуляторные
- Кабелерезы аккумуляторные
- Клеевые пистолеты аккумуляторные
- Краскопульты аккумуляторные
- Лобзики аккумуляторные
- Наборы аккумуляторного инструмента
- Ножницы аккумуляторные
- Отвертки аккумуляторные
- Перфораторы аккумуляторные
- Пилы аккумуляторные
- Полировальные машины аккумуляторные
- Пробойники аккумуляторные
- Пылеудаляющие аппараты аккумуляторные
- Радиоприемники аккумуляторные
- Реноваторы / многофункциональные инструменты аккумуляторные
- Рубанки аккумуляторные
- Специализированный аккумуляторный инструмент
- Степлеры аккумуляторные
- Труборезы аккумуляторные
- Фены аккумуляторные
- Фонари аккумуляторные
- Фрезеры аккумуляторные
- Шлифовальные машины аккумуляторные
- Шприцы для смазки аккумуляторные
- Шуруповерты для гипсокартона аккумуляторные
-
Пневмоинструмент
- Гайколомы
-
Пистолеты
-
Болгарки/УШМ
-
Винтоверты
-
Гайковерты
-
Граверы
-
Дрели
-
Дрели-шуруповерты
-
Заклепочники
-
Краскопульты
-
Лобзики
-
Миксеры
-
Наборы инструментов
-
Ножницы по металлу
-
Организация рабочего места
-
Отбойные молотки
-
Перфораторы
-
Пилы
-
Пробойники
-
Пылеудаляющие аппараты
-
Расширительный инструмент
-
Реноваторы / многофункциональный инструмент
-
Рубанки
-
Специализированный инструмент
-
Степлеры и гвоздезабиватели
- Точила
-
Труборезы и кабелерезы
- Устройства для протяжки кабеля
-
Фены
-
Фонари
-
Фрезеры
-
Хранение инструмента
-
Шлифовальные и полировальные машины
- Алмазные шлифмашины и машины для бучардирования
- Вибрационные шлифмашины
- Дельташлифмашины
- Ленточные напильники
- Ленточные шлифмашины
- Полировальные машины
- Прямошлифовальные машины
- Специализированные шлифмашины
- Угловые шлифмашины
- Шлифмашины для стен и потолков
- Эксцентриковые шлифмашины
- Принадлежности для шлифовальных и полировальных машин
-
Штроборезы
-
Шуруповерты для гипсокартона
- Новогодние наборы
-
Аккумуляторный инструмент
-
Насосное оборудование
-
Циркуляционные насосы
-
Скважинные погружные насосы
-
Насосные станции
-
Колодезные насосы
-
Поверхностные насосы
-
Дренажные насосы
-
Фекальные насосы
-
Насосное оборудование для сантехники
-
Вертикальные насосы
- Консольно-моноблочные
- Повысительные насосы
- Барабаны высокого давления
-
Мотопомпы
- Насосы высокого давления
- Промывочные насосы
- Магистральные насосы
- Насосы для дизельного топлива
-
Шкафы управления
-
Аксессуары для насосного оборудования
- Коллекторные шкафы
-
Циркуляционные насосы
-
Ручной инструмент
-
Шарнирно-губцевый инструмент
-
Штукатурно-отделочный инструмент
-
Столярный и слесарный инструмент
- Стеклорезы
- Бородки
- Зенковка труб, инструменты для удаления заусенцев
- Гвоздодеры и ломы
- Зубила, пробойники и керны
- Резаки
- Заклепочники
- Ключи
- Кувалды
- Молотки
- Напильники
- Ножи
- Ножовки
- Отвертки
- Прочистка трубопроводов
- Развальцовки
- Ручной расширительный инструмент
- Резьбонарезной ручной инструмент
- Рубанки
- Скобозабиватели
- Стамески
- Струбцины
- Тиски
- Труборезы
- Ручные ударные винтоверты
- Шлифки
- Шилья
- Диспенсеры
-
Диэлектрический инструмент
- Клещи диэлектрические
- Ключи диэлектрические
- Круглогубцы диэлектрические
- Ножи диэлектрические
- Ножницы диэлектрические
- Ножовки диэлектрические
- Отвертки диэлектрические
- Пинцеты диэлектрические
- Плоскогубцы диэлектрические
- Съемники изоляции диэлектрические
- Длинногубцы диэлектрические
- Наборы диэлектрических инструментов
-
Электротехнический инструмент
- Наборы ручных инструментов
- Хранение ручного инструмента
-
Садовый инструмент
-
Комплектующие и расходные материалы
- Наборы термоусадочных трубок
- Экстракторы винтов
- Аксессуары для мультитулов
- Запасные части для ручного инструмента
- Штекеры
- Полотна для ножовок
- Насадки для обжимников
- Насадки для торцевых ключей
- Головки
- Плашки опрессовочные
- Коврики изолирующие
- Принадлежности для отвёрток
- Принадлежности для тисков
- Принадлежности для труборезов
- Удлинители
- Торцовые головки
- Соединители встык
- Колпачки защитные
- Кондукторы
- Изолированные наконечники
- Кабельные муфты
- Медные наконечники
- Термоусадочные трубки
- Стяжки
- Зажимы для СИП
-
Шарнирно-губцевый инструмент
-
Климатическая техника
-
Тепловое оборудование
-
Увлажнители, очистители и мойки воздуха
-
Вентиляторы
-
Котлы
-
Кондиционеры
-
Осушители воздуха
-
Охладители воздуха
-
Принадлежности для систем вентиляциии и кондиционирования
-
Коттеджная автоматика
-
Промышленная автоматика
-
Тепловая автоматика
- Балансировочные клапаны для систем тепло- и холодоснабжения
- Клапаны и электроприводы
- Коллекторы и распределительные узлы
- Контроллеры и диспетчеризация
- Пластинчатые теплообменники
- Радиаторные терморегуляторы и клапаны
- Регуляторы температуры и давления прямого действия
- Трубопроводная арматура
- Учет тепловой энергии
- Холодильная автоматика
-
Тепловое оборудование
-
Измерительные приборы
- Плотномеры
-
Лазерные приборы
-
Пирометры, ИК термометры
-
Влагомеры
-
Термометры
-
Геодезия
-
Металлодетекторы
-
Анемометры
-
Тепловизоры
-
Штативы
-
Газоанализаторы для контроля качества воздуха
-
Электроизмерительные приборы
-
Инспекционные камеры
-
Уровни и угломеры
-
Измерение давления, Манометры
-
Рулетки измерительные
-
Измерение pH и TPM
-
Логгеры
-
Детекторы и трассоискатели
-
Приборы неразрушающего контроля
-
Штангенинструмент
-
Микрометры
-
Индикаторы часового типа
-
Замеры длины
-
Поверочные инструменты, калибраторы, эталоны
-
Сантехника
-
Строительное оборудование
- Грузоподъёмное оборудование
- Желобонакатчики
- Двигатели
-
Резьбонарезной строительный инструмент
- Бензобуры (Мотобуры)
-
Генераторы
-
Оборудование для прочистки канализации
- Траншеекопатели
- Бензорезы
-
Оборудование для уплотнения
- Резчики кровли
-
Оборудование для бетонирования
- Вышки-туры
- Инструмент для монтажа труб
-
Компрессоры
- Абразивоструйное (пескоструйное) оборудование
- Строительные лестницы и стремянки
- Опрессовщики
-
Шлифовальные и строгальные машины
-
Плиткорезы и камнерезные станки
-
Пистолеты для вязки арматуры
- Резчики швов
- Гидронасосные станции
-
Сепарация
- Стенорезные машины
- Строительные тачки
-
Сварочное оборудование
- Аксессуары для сварки
- Аппараты контактной сварки
- Индукционные нагреватели
- Печи для прокалки электродов
- Приварка шпилек
- Сварка пластика
- Сварочные столы
- Точечная сварка
- Автоматическая сварка под флюсом
- Аргоно-дуговая сварка
- Плазменная резка
- Полуавтоматы
- Сварочные генераторы
- Сварочные инверторы
- Средства защиты
- Сварка пластиковых труб
- Тележки для топпинга
-
Принадлежности для строительного оборудования
- Гидравлическое строительное оборудование
-
Блок-контейнеры
- Ходули
-
Клининговое оборудование
-
Расходные материалы
-
Для дома и офиса
-
Для спорта, туризма и отдыха
-
Спорт и фитнес
- Рации
-
Видеокамеры
-
Видеорегистраторы
-
Навигаторы
- Радары
-
Авторулевые
- Приборные панели
-
Товары для дрессировки собак
- Трансдьюсеры
-
Картплоттеры и эхолоты
- Квадрокоптеры
-
Металлоискатели
-
Мультитулы
- Игрушки для детей
-
Скамейки, качели и мангалы
- Тенты и шатры
- Электросамокаты и Электроскутеры
-
Лодочные моторы
- Термосы и фляги
-
Спорт и фитнес
-
Станки
-
Станки для металлообработки
- Желобонакатчики для металлообработки
- Инструмент для обрезки седловин на трубах
- Лазерно-гравировальные станки по металлу
- Магнитные сверлильные станки
- Многофункциональные станки для металлообработки
- Оптоволоконные лазерные станки для резки металла
- Сверлильные станки
- Станки для гибки арматуры
- Станки и оборудование для обработки листового металла
- Радиально-сверлильные станки
- Ручной инструмент для резки металла
- Угловысечные станки
- Ленточно-шлифовальные станки
- Фрезерно-сверлильные станки
- Зачистные станки
- Оборудование для художественной ковки
- Ленточные пилы для металлообработки
- Отрезные дисковые станки по металлу
- Плоскошлифовальные станки
- Прессы
- Станки винторезные
- Станки для резки арматуры
- Токарные станки для металлообработки
- Трубогибы и профилегибы
- Фрезерные станки для металлообработки
- Фаскосниматели
- Шлифовальные станки
-
Станки для деревообработки
- Вытяжные установки и системы фильтрации
- Дисковые циркулярные станки
- Калибровально-шлифовальные станки
- Кромкооблицовочные станки
- Круглопалочные станки
- Лазерно-гравировальные станки
- Ленточные пилы для деревообработки
- Лобзиковые станки
- Многофункциональные станки для деревообработки
- Пазовально-долбежные станки
- Панельные пилы
- Покрасочные камеры
- Прессы
- Сверлильно-присадочные станки
- Станки для облицовывания погонажных изделий
- Станки для обработки шпона
- Токарные станки для деревообработки
- Торцовочные станки
- Форматно-раскроечные станки
- Фрезерные станки
- Фуговально-рейсмусовые станки
- Четырехсторонние станки
- Шипорезные станки
- Шлифовальные станки для деревообработки
- Электроэрозионные станки
- Заточные станки
- Клеенаносящие станки
-
Оборудование для алмазного бурения
-
Оснастка для станков
-
Складское оборудование
-
Станки для металлообработки
-
Электротехническое оборудование
-
Портативные принтеры
- Материалы изоляционные
-
Кабеленесущие системы
-
Опоры, оборудование для ЛЭП
-
Приборы световые
- Светильники общего освещения торговых помещений
- Светильники общего освещения производственных помещений
- Светильники общего освещения офисно-административных помещений
- Светильники наружного освещения
- Светильники для общественных и жилых помещений
- Светильники для ЖКХ
- Панели LED
- Освещение аварийное
- Ленты светодиодные
- Лампы светодиодные
- Светильники переносные
-
Стабилизаторы напряжения и УБП
-
Электрооборудование низкого напряжения
-
Электроустановочное оборудование
-
Портативные принтеры
-
Оборудование для автосервиса
- Балансировочные станки
- Вспомогательный инструмент
- Вытяжки выхлопных газов
- Домкраты
- Инфракрасные сушки
- Компрессоры для автосервиса
- Краны
- Кузовное оборудование
- Маслосменное оборудование
- Прессы
- Прочее оборудование
- Пускозарядное оборудование
- Стапели
- Стойки трансмиссионные
- Установки для обслуживания и диагностики топливной аппаратуры
- Гольфкары
-
Рации
-
Лабораторное оборудование